
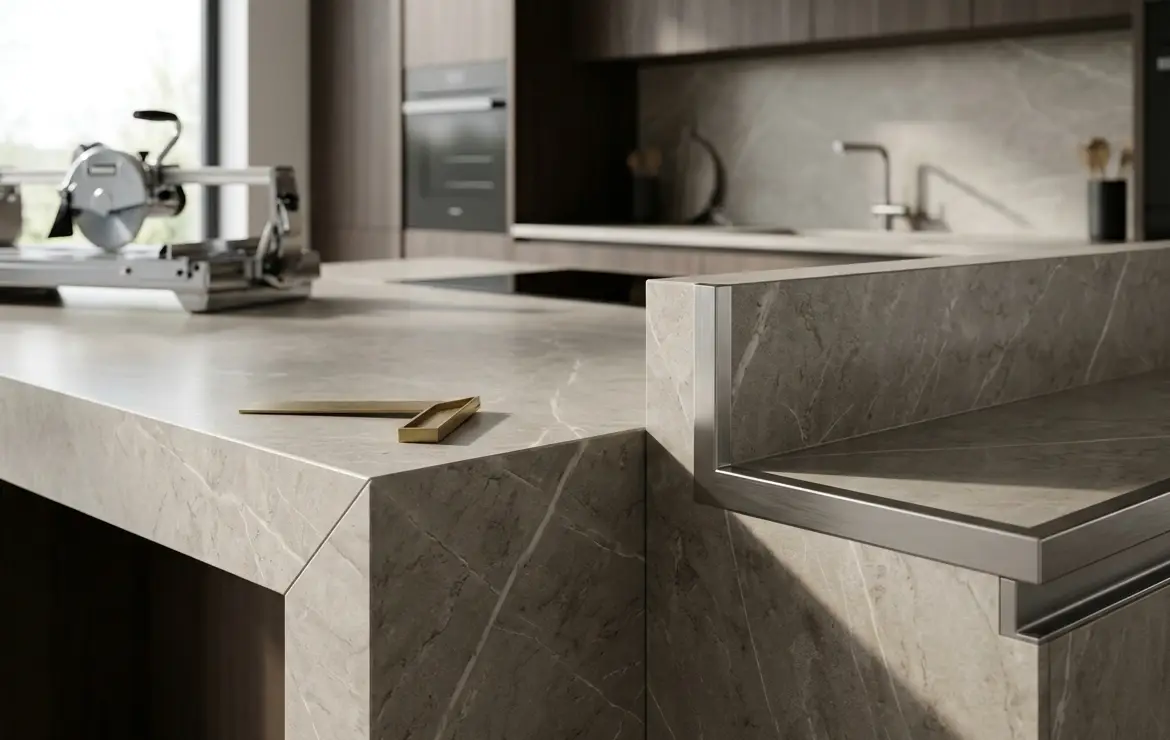
Оформление торца и фартука столешницы из керамогранита: варианты запила под 45 градусов и профили
Узлы примыкания кухонного фартука и обработка внешних торцов столешницы из крупноформатного керамогранита являются наиболее уязвимыми зонами конструкции, склонными к сколам, растрескиванию затирки и проникновению влаги.
Оформление торца столешницы из керамогранита выполняет задачу защитно-декоративного уплотнения стыка с помощью фаски с усованием плиты под 45 градусов или за счет установки защитных алюминиевых/нержавеющих профилей. Это снижает риск сколов ребер на 85% и обеспечивает прочность узла при толщине плиты от 6 до 12 мм.
Нормативные требования и технологические стандарты обработки керамогранита
Крупноформатный керамогранит (Slim и Full-body) подлежит обработке в соответствии с регламентами ГОСТ 13996-2019 и международными нормами ISO 13006 (группа BIa). Водопоглощение материала составляет менее 0,05%, что предъявляет особые требования к адгезионным свойствам используемых клеев. Предельная прочность керамогранита на изгиб достигает не менее 35 МПа, однако острые внешние кромки без технологической фаски остаются хрупкими к точечным ударным нагрузкам.
При усовании (запиле) плиты под угол 45 градусов критически важно оставлять технологическую техническую фаску (притупление) величиной 1,2–1,5 мм на лицевой кромке. Запил плиты «в ноль» запрещен регламентами EN 14411, так как это снижает ударную прочность торца более чем в 3 раза и гарантирует образование микросколов при эксплуатации. Ознакомиться с возможностями комплексного проектирования поверхностей можно, изучив стеновые панели и скинали.
Узел примыкания фартука к столешнице требует устройства деформационного шва шириной не менее 2–3 мм. Заполнение данного шва жесткими цементными или эпоксидными затирками не допускается. В соответствии со стандартом DIN 18352, примыкание фартука и столешницы герметизируется исключительно нейтральным силиконовым или полиуретановым герметиком, воспринимающим линейные расширения мебели.
Отсутствие технической фаски 1,5 мм при запиле керамогранита под 45 градусов снижает механическую стойкость кромки на 70%.
Пошаговый алгоритм: Технология формирования идеального торца и примыкания фартука
Качественная обработка внешних углов и монтаж фартука требуют высокой точности раскроя и подбора специализированных химических составов. Посмотреть реализацию узлов на объектах можно в разделе портфолио проектов.
Этап 1: Раскрой плиты и подгонка угла под 45 градусов
Раскрой крупноформатного керамогранита выполняется на мокрорезах с алмазными дисками непрерывного типа (J-Slot или Continuous Rim) при частоте вращения от 2800 до 4000 об/мин. Запил под 45 градусов производится с отступом от глазури на 1–1,5 мм.
На практике чаще всего упускают из виду необходимость усиления внутреннего угла запиленного торца. В отличие от стандартного подхода, когда две плиты просто склеиваются между собой, внутри сформированного угла необходимо прокладывать армирующую полосу из керамогранита или стекловолоконную сетку, запечатанную эпоксидным клеем.
Склейка углового торца из керамогранита без внутреннего армирования приводит к разрушению шва при динамических нагрузках на столешницу.
Этап 2: Склейка торцевого капоноса и установка профилей
Для соединения элементов применяется двухкомпонентный эпоксидный или полиэфирный клей, колерованный в тон массы плиты. После полимеризации состава, которая занимает от 4 до 24 часов в зависимости от базы, угол дорабатывается алмазными черепашками (АГШК) зернистостью P200, P400 и P800.
При выборе варианта с профилем используют Т-образные или Г-образные раскладки из анодированного алюминия или полированной нержавеющей стали марки AISI 304. Оценить варианты комплектации изделий и сопутствующих элементов можно через каталог продукции.
Доводка внешнего угла керамогранита АГШК зернистостью выше P800 на матовых фактурах образует глянец, нарушающий однородность поверхности.
Главные ошибки и критические мифы при оформлении торцов и фартуков
Разбор распространенных ошибок помогает предотвратить повреждение дорогих крупноформатных плит на этапе финишной отделки.
Почему общепринятый подход «затирать стык между фартуком и столешницей эпоксидной затиркой» больше не работает. Эпоксидная затирка является абсолютно жестким, неэластичным материалом с модулем упругости более 2000 МПа. При загрузке кухонных модулей посудой и сезонных колебаниях температуры/влажности происходят подвижки корпуса на 0,5–1,5 мм. Это приводит к растрескиванию эпоксидного шва или отслоению глазури от края керамогранита.
Второй миф — полная замена запила под 45 градусов накладными пластиковыми уголками. Пластиковые плинтусы и профили из ПВХ обладают термическим расширением, превышающим показатели керамогранита в 6 раз, и деформируются при контакте с варочной панелью. Использование металлических профилей или классического усования с эпоксидным армированием является единственным нормативным решением. Подобные варианты проектирования успешно применяются, когда изготавливаются столы и обеденные группы из керамогранита.
Заполнение стыка между фартуком и столешницей жесткой затиркой вместо эластичного герметика влечет растрескивание шва в первые 3 месяца эксплуатации.
Ответы на частые вопросы
Какой вариант торца надежнее: запил под 45 градусов или металлопрофиль?
Металлопрофиль из нержавеющей стали AISI 304 обеспечивает более высокую антивандальную защиту и на 100% исключает сколы на ребрах при ударах тяжелой посудой. Запил под 45 градусов с фаской 1,5 мм превосходит профиль по эстетическим качествам, создавая визуальный эффект монолитного блока камня.
Чем закрыть стык между фартуком из керамогранита и столешницей?
Стык закрывается санитарным нейтральным силиконовым герметиком или MS-полимером в цвет затирки. Использование кислотных силиконов запрещено, так как они могут вступать в реакцию с металлическими элементами фурнитуры и амальгамой зеркал, если они присутствуют в интерьере.
Заключение и чек-лист проверки качества торцов и узлов примыкания
Перед окончательной приемкой выполненных работ по облицовке столешницы и фартука керамогранитом следует провести проверку по ключевым критериям:
Наличие технической фаски: внешние углы, запиленные под 45°, должны иметь ровное притупление кромки шириной 1,2–1,5 мм без сколов и «раковин».
Эластичность деформационного шва: примыкание фартука к столешнице должно быть заполнено силиконовым герметиком или MS-полимером, а не жесткой затирочной смесью.
Геометрия профилей: при использовании металлопрофилей перепад высот между плоскостью керамогранита и полкой профиля не должен превышать 0,2 мм.
Профессиональное проектирование, раскрой на промышленных мокрорезах и безупречную сборку сложных узлов из керамогранита обеспечивает компания Easy. Furniture & Design, гарантируя соблюдение технологических регламентов и долговечность конструкции.


